


衬塑管道检测:
1、衬塑管道内衬原材料材质检测;
2、内衬厚度检测(≧3mm);
3、剥离强度检测(聚乙烯衬层与管内壁粘接力≧70N/cm);
4、电火花检测(内衬层15KV电火花检测,应无漏电);
5、压力试验检测(DN150/200/300/400:水压试验压力:21MPa和气压试验压力16.5MPa;DN600水压试验压力:5.0MPa和气压试验压力4.0MPa;);
6、绝缘电阻、电绝缘强度检测。
纵横机械运用现代化的管理手段,能够以好的质量、快的速度、合理的价钱为客户提供、优质、及时的服务,为客户的生产和运转提供坚实可靠的保证和支持。我们有能力也有意愿寻求与客户共同获益和成长的机会,这也是我们多年以来一直不懈追求的目标。
钢衬衬塑管设备制造验收规范按HGJ92-90标准、GHJ33-91标准;
衬塑管道是以普通碳素钢管作为基体,内衬化学稳定性优良的热塑性塑料,经冷拉复合或滚塑成型,它既有钢管的机械性能,又有塑料管的耐腐蚀,缓结垢,不易生长生物的特点,是输送盐、有腐蚀性气体等介质的理想管道。
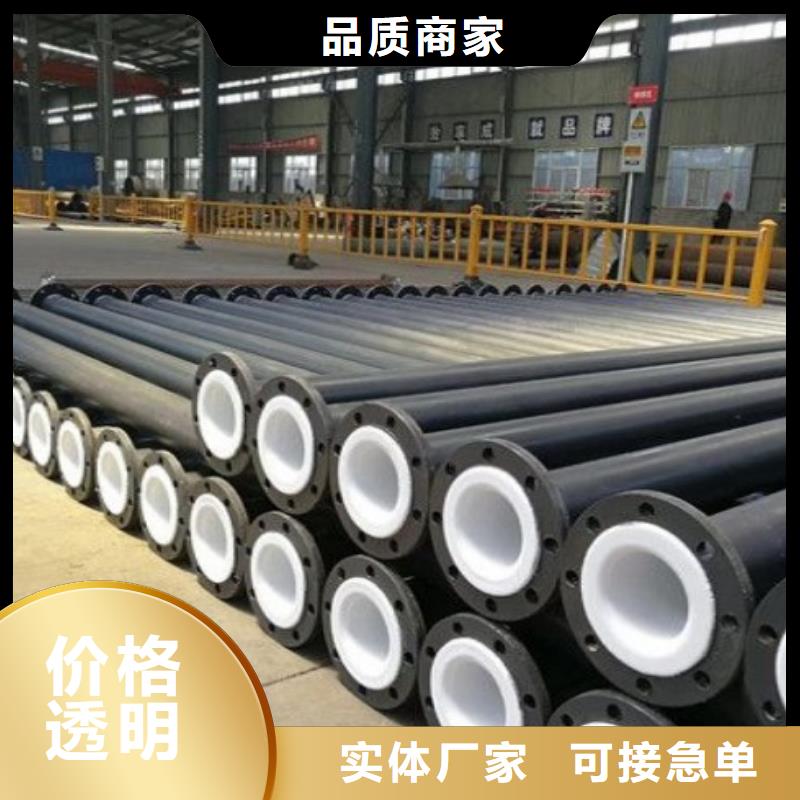


恒泰泽远防腐管道(莆田)直属分部主营: 莆田光伏废水衬塑管、福建莆田本地附近钢管衬塑管、莆田本地附近消防衬塑管道。目前我公司的 莆田本地附近新能源衬塑管、莆田脱硫衬塑管、福建莆田本地附近脱硝衬塑管可以按用户要求的其他标准安排生产。 莆田就近衬HDPE管、莆田就近光伏废水衬塑管、莆田本地附近船用衬塑管道年产量大,已销往国内各省以及欧洲、中东、东南亚等和地区。公司成立以来,一贯奉行质量di yi的宗旨。现我公司有大量 莆田本地附近衬塑管道配件、福建莆田就近衬塑弯头、福建莆田电镀衬塑管现货,将以优惠的价格,为您提供快捷优质的服务,欢迎新老客户前来洽谈、电议。公司实施以人为本的现代化管理体制,注重提高员工的整体素质,以确保生产的专业化,产品的高质量。本厂承诺时刻向顾客提供精心制作材质优良的产品,以满足顾客要求。
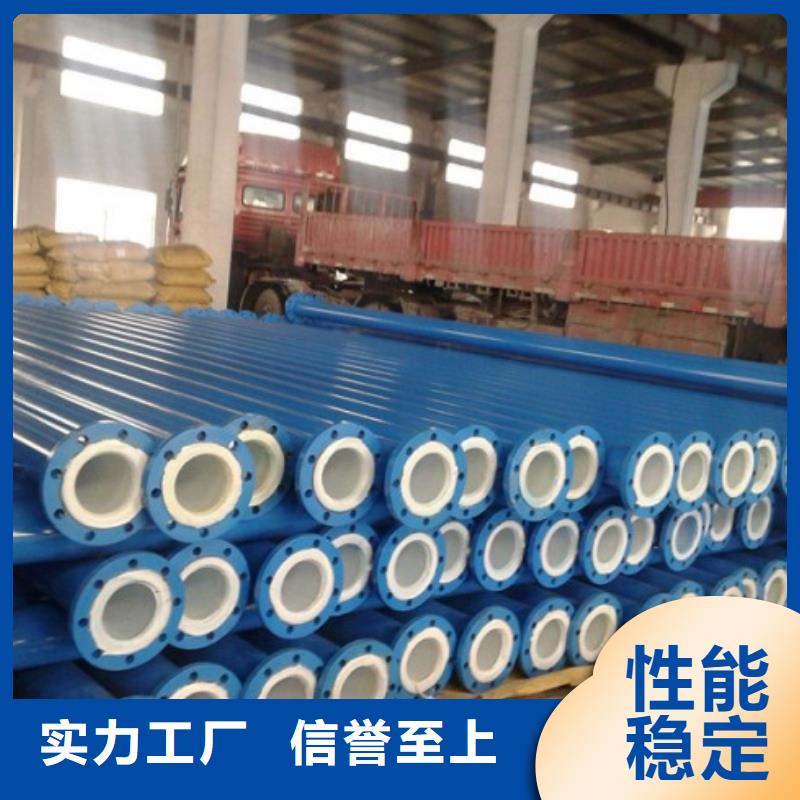

衬塑管道、耐低温、耐负压、耐真空、耐腐蚀,抗老化,抗冲击,表面光滑结合力强。对一般酸碱盐的有机溶剂性能良好,适用于腐蚀性气体,液体及固体液,浆液介质的输送。
衬塑管道的管材管件的基管在衬塑前应采用喷丸、打磨、酸洗等方法去除基体金属表面的铁锈、毛刺、污垢等;焊筋残留高度不大于0.5mm,衬塑管道两端截面与管轴线应垂直,并应符合GB/T12611的规定。
衬塑管道内表面不允许有气泡、裂纹、脱皮、伤痕、凹陷、色泽不均及分解变色线。外观表面光滑平整,不允许有伤痕或裂纹等。
衬塑管道是以普通碳素钢管作为基体,内衬化学稳定性优良的多种改性共混聚合物塑料,与钢管经冷拉复合或滚塑成型复合钢管,它既有钢管的机械性能,又有塑料管的耐腐蚀,缓结垢,不易生长生物的特点,是输送酸、碱、盐、有腐蚀性气体等介质的理想管道。它既保留了钢管的强度和传统的连接方法,而且经过塑料材料不同的改性,充分发挥了塑料材料的耐腐蚀、抗老化、高耐磨、无锈、、内壁光滑等特点。
经改性后的耐腐蚀的衬塑钢管,是石油、化工、电力、煤炭、轮船、码头等行业的工业管道的替代产品。内衬食品级聚丙烯,能用于食品、医药及饮水等行业。常见的衬塑钢管有:钢衬聚丙烯管(GSF.PP),钢衬聚氯乙烯管(GSF.PVC),无缝钢衬塑管,钢衬聚烯烃管(GSF.PO)钢衬聚四氟乙烯管(GSF.F4)。


衬塑管道的生产工艺是热滚塑工艺,还有一种管道也叫衬塑管,但它的制作工艺是喷涂,二者的区别很大,前者的内衬层较厚,厚度不会低于3mm,主要应用在化工行业,后者的内衬层只有不到1mm,非常的薄,主要是民用输水管道,用在建筑行业,由于名字较为相似因此被很多人误以为二者是一种东西,其实不然,在这里向大家澄清一下,前者是化工专用钢衬塑管道,后者是民用镀锌衬塑管,当然在价格上也会有很大差别。 钢衬塑管道生产工艺主要流程
钢衬塑管道流程简图
原材料 → 切割取料 → 修整 → 调直对眼→ 焊接 → 打磨除锈 → 分送入炉 → 自动加热 → 智能输料 → 旋转滚塑 → 回炉流平 → 表面修整 → 油漆 → 标识 → 包装 →入库;
钢衬塑管道文字说明
壳体半成品制作
按照公司生产计划和采购计划,购入各种符合要求的原材料,经理化检测后,按规定尺寸由金属管道专用切割机取料,把初取料用数控车床修整,经尺寸检验合格,利用法兰盘精度控制检测仪分别在直管和配件调直对眼机上进行法兰点焊,然后按规格大小分别用自动埋弧焊和气体保护焊焊接成壳体半成品。
打磨除锈处理
经检验合格后的壳体半成品用直压型开放式喷砂机进行内外表面除锈处理,除锈等级达到Sa3级,再将除锈后的壳体半成品内壁进行适度打磨,使钢管内壁呈毛玻璃状,以增加滚衬时塑料和钢管的粘接力和致密性,同时进一步除去焊渣和铁屑、铁锈,保证下道滚塑工序的产品质量。
加热滚塑
将经过预处理的壳体半成品按不同规格型号分别送入自动化加热炉加热,利用智能电子温控仪控制加热升温过程,以便壳体充分受热,热能控制仪显示壳体已达到设定热能状态后,利用智能输料控制器和自动定量送料机将设定的粉料送入钢管内壁,并在旋转装置中完成自动滚衬过程。
流平修整
将 步滚塑后的制成品转入另外一台设定温度相对较低的自动化加热炉,利用旋转装置在炉内缓慢转动,使粘附在钢管内壁表面未完全熔融的热塑性粉料进一步融化,在逐步降温冷却后出炉,并对外表面进行美观修整。
油漆包装
对已滚塑好的成品进行规定的各种型式试验,将检验合格的产品采用底漆、中漆、面漆三道油漆处理,并按标准标识和包装(油漆、标识和包装也可按客户要求)。
钢衬塑管道法兰焊接注意事项:
首先:法兰和管子之间要保持垂直状态,这一点很重要,如果不垂直结果就会导致管线歪曲,管线越长,歪曲度就越大。
其次:焊接不能有盲点,法兰内径肯定要比管道外径大,焊接过程要仔细,要全焊,不能出现所谓的漏点。
第三:管子两头的法兰焊接时法兰孔要对准,保持在一条线上,方便以后安装。
第四:法兰和管子之间的焊接缝隙要处理,进行打磨,内外都要进行打磨,外边是为了美观,里边必须要平整,否则影响衬塑效果。


